|
|
|
|
高精度烟油灌装生产线:理瓶、灌装、旋盖、贴标一体化作业
访问:1次 时间:2026-11-21
烟油产品对灌装精度与生产环境洁净度要求较高,传统分段式作业容易在转运环节引入误差与污染风险。高精度烟油灌装生产线将理瓶、灌装、旋盖、贴标等工序集成于一条作业线上,通过连续化流转减少人工干预,为产品质量一致性提供支撑。
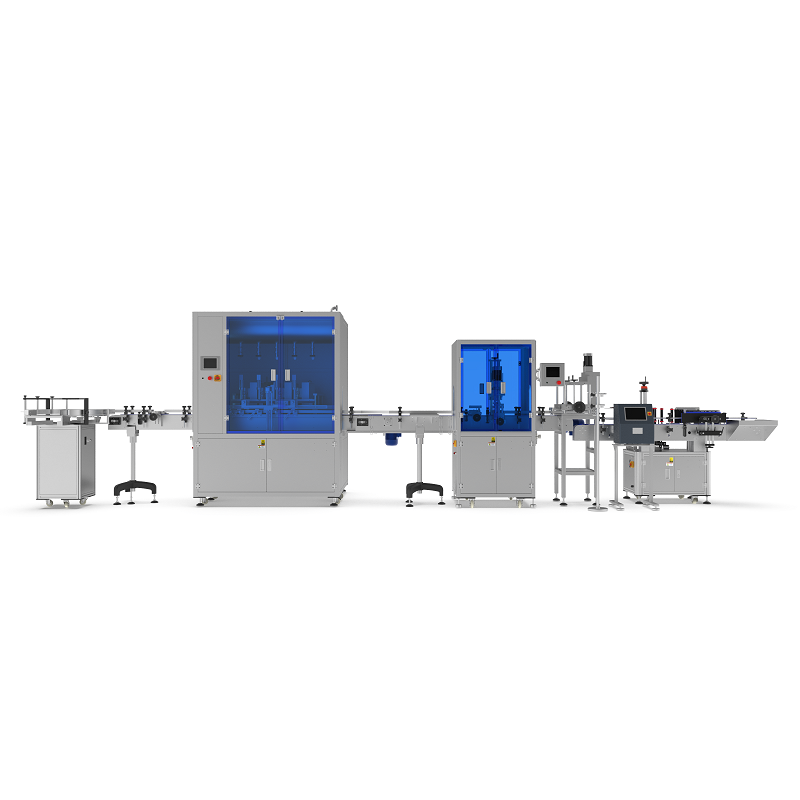
理瓶环节是整线运行的起点,散装瓶体经提升机构进入理瓶转盘,通过离心力与导向轨道使瓶体有序排列并统一朝向,随后由输送带送入灌装工位。该环节需关注瓶体间距的均匀性,间距波动过大会影响后续灌装定位精度。日常运行中应检查导向轨道的磨损情况,避免卡瓶或倒瓶现象。
灌装工序是整线的核心,烟油通常具有较高黏度,灌装精度受计量方式、灌装头密封状态与液位控制共同影响。采用活塞式或蠕动泵式计量结构时,需定期校验单次出液量,确认灌装头密封圈无老化渗漏。灌装过程中瓶口与灌装嘴的对位精度同样关键,对位偏差易造成液体外溢,影响封口质量与外观清洁。建议在灌装工位前后设置检测点,对装量进行抽检记录。
灌装生产线厂家表示旋盖环节承担密封任务,理盖机构将瓶盖定向送出,旋盖头通过扭矩控制完成锁紧。扭矩设置过低会导致密封不严,过高则可能损伤瓶盖或瓶口螺纹。实际调试中应根据瓶盖材质与规格设定合理扭矩范围,并定期检查旋盖头夹爪的磨损状态,旋盖后可通过密封性抽检确认效果。
贴标工序位于整线末端,对瓶身标签的位置一致性提出要求。圆瓶贴标通常采用旋转贴合方式,瓶体在贴标工位自转,标签随出标同步覆贴。贴标位置偏移多与瓶体定位不准或出标速度不匹配有关,可通过调整导向件与同步参数加以改善。
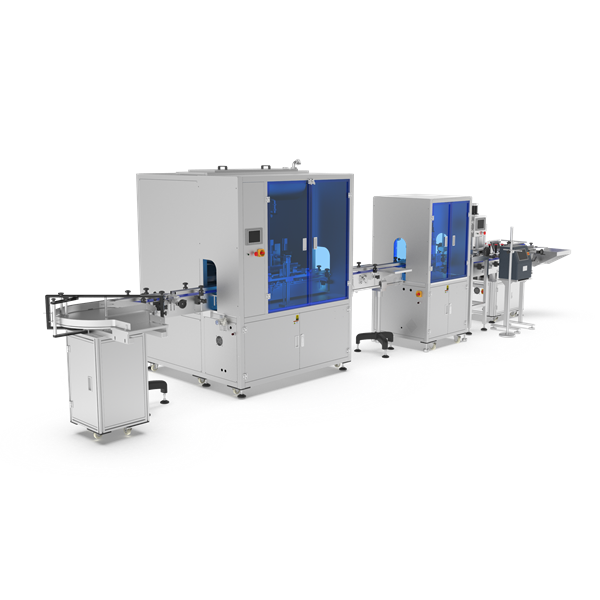
一体化作业的优势在于工序衔接紧凑、转运环节减少。整线运行需关注各工位节拍的协调,任一环节速度失衡都可能造成瓶体堆积或空位。建议配置来料检测与剔除机构,对缺瓶、缺盖等情况做出响应。同时,设备清洁与定期保养应纳入日常管理,灌装管路、旋盖夹爪与贴标部件均需按周期检查。
综合来看,高精度烟油灌装生产线的稳定运行依赖各工序的精度控制与节拍匹配。规范调试、定期校验与点检记录相结合,有助于保障整线连续作业的顺畅性。
欢迎关注佼佼者自动化包装机生产厂家,主营:各类灌装机生产线、包装线、折盒机、装盒机、贴标、封切收缩机、开箱机、装箱机、封箱机、灌装机等包装线设备,支持非标定制和整线定制!
|
相关资讯
|