|
|
|
|
面单起翘、贴歪怎么办?快递面单自动打印贴标机调试干货
访问:1次 时间:2026-11-20
在快递面单自动打印贴标机的日常运行中,面单起翘与贴歪是两类让操作人员颇为头疼的问题。起翘影响扫描识别与后续流转,贴歪则可能导致信息读取失败或包裹返工。本文从实际调试出发,梳理这两类问题的成因与处理办法,供一线人员参考。
一、面单起翘的成因与处理
面单起翘通常表现为标签边缘翘起、四角卷曲或整张贴合不牢。排查时可按“材料—机构—环境”三个层面依次检查。
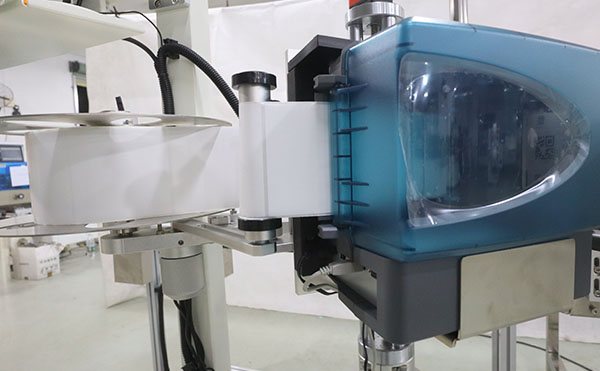
材料层面,标签底纸与面纸的搭配是否适配设备走纸张力值得关注。底纸过薄或离型力偏大时,标签剥离后易回卷;面纸挺度过高则贴合后边缘容易反弹。可尝试更换与设备参数匹配的标签材料,或在设备参数中微调剥离速度与出标延时。
机构层面,剥离板角度与吸头真空度是常见诱因。剥离板角度过大会使标签在剥离瞬间产生形变,角度过小则剥离不彻底,建议按标签尺寸逐步微调至标签平顺脱离。吸头真空吸附不足时,标签在转移过程中易发生卷边,可检查真空管路是否漏气、吸孔是否被纸粉堵塞,并适当提高吸附延时。
环境层面,温湿度变化对不干胶性能影响明显。湿度过低时静电积聚,标签易吸附灰尘并翘边;湿度过高则胶面受潮,初粘力下降。建议在贴标工位附近保持相对稳定的温湿度,并在干燥季节做好静电消除。
二、贴歪问题的调试思路
快递面单打印贴标机贴歪可分为“取标歪”与“贴标歪”两类,调试时先观察标签在吸头上的姿态,再判断问题环节。
若标签在吸头上就已倾斜,问题多出在取标环节。检查标签在剥离板上的出标位置是否居中,导纸槽两侧间隙是否一致;吸头下压取标的深度与停留时间也需匹配,深度不足会导致吸附不完整,可逐步微调吸头高度并观察取标效果。
若标签在吸头上姿态正常、贴合后偏移,则重点检查贴标动作与包裹定位。贴标气缸行程与下压速度过快时,标签接触包裹瞬间易产生滑移,可适当降低下压速度、增加贴合保压时间。输送带导向板间距过宽会使包裹摆动,建议收窄导向间隙,使包裹以稳定姿态进入贴标区。对于多规格包裹混流场景,可在系统中预设对应贴标坐标,按包裹尺寸调用参数,减少人工干预。
三、日常预防要点
起翘与贴歪多与日常维护相关。建议每班次清洁吸头吸孔与剥离板,防止胶渍与纸粉堆积;每周检查真空管路密封性与输送导向板紧固情况;每月校准一次贴标坐标并记录参数变化。同时关注标签存放环境,避免受潮或暴晒。
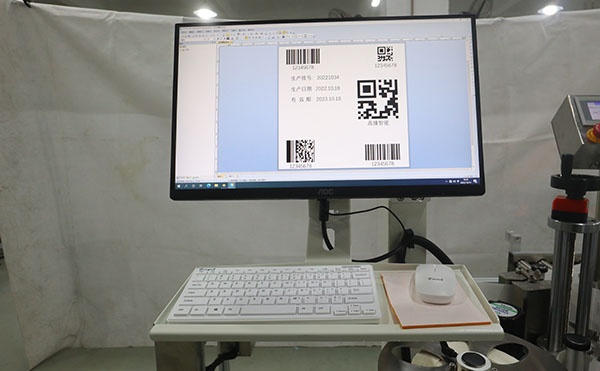
调试过程中应遵循“小步微调、观察验证”的原则,每次只调整一个参数并记录效果,避免多参数同时变动导致问题难以定位。通过规范操作与定期保养,面单起翘与贴歪问题大多能在早期得到有效控制。
东莞佼佼者自动化有限公司是一家专业的全自动贴标机生产厂家,我们专注于研发和生产各类贴标设备,包括全自动贴标机、对折贴标机、圆瓶贴标机、多面贴标机、分页贴标机、转角贴标机、视觉贴标机、多头标贴标机、平面贴标机、侧面贴标机、面单打印贴标机等包装检测配套设备。我们的产品广泛应用于多个行业,能够满足不同产品的贴标需求。我们诚挚欢迎新老客户前来咨询和选购,我们将提供贴心的服务,为您解决各种贴标难题!
|
相关资讯
|