|
从无纺布到成品,全自动平面口罩机整套生产流程解析
访问:1次 时间:2026-11-17
全自动平面口罩机将卷状无纺布原料转化为成品口罩,整个流程涉及放卷、复合、折叠、成型、焊接、切断等多个环节,各工序衔接紧密,任一环节参数失准都会影响成品质量。下面按生产顺序梳理整套流程,帮助理解设备运行逻辑与调试重点。
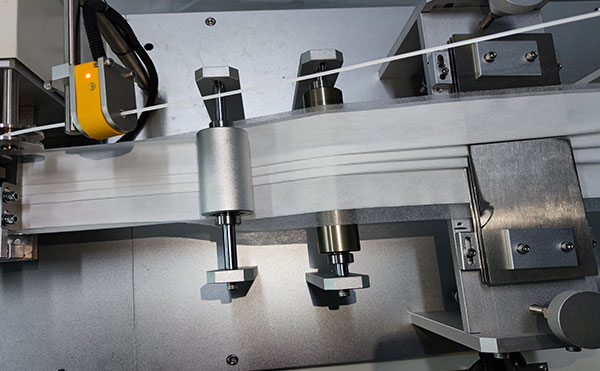
一、原料放卷与张力控制
生产起点是卷料放卷。平面口罩通常由三层材料构成:内外两层无纺布加中间熔喷布,部分产品还会增加鼻梁条和耳带。放卷环节的关键是张力稳定——张力过大易拉伸材料导致尺寸偏差,过小则材料松弛跑偏。调试时需让各卷料同步平稳送出,料卷直径变化后及时微调,避免布面起皱或偏移。
二、鼻梁条植入与材料复合
鼻梁条由专用机构从料盘引出,经导向轮切断后定长送入布层之间。切断长度和送进时机需与主机速度匹配,否则会出现鼻梁条外露、偏位或漏放。随后三层材料进入复合辊,在压力作用下贴合为一体。复合辊压力应均匀适中,过大会压薄熔喷层影响过滤性能,过小则层间易错位。
三、折叠成型
复合后的布料进入折叠机构,通过折刀和导辊将布面按设计尺寸折叠出褶皱。折叠角度和折深决定口罩展开后的立体形状,需根据目标规格调整折刀位置与导辊间隙。折叠不齐会造成成品边缘厚薄不均,焊接时容易虚焊。全自动平面口罩机调试时可用低速运行观察布面走向,确认折线平直后再提速。
四、超声波焊接耳带
耳带焊接多采用超声波工艺,将耳带线定长切断后焊接到口罩本体两侧。焊接质量取决于焊头压力、焊接时间和振幅参数的配合。压力不足焊点不牢,压力过大会压穿布料。焊头表面需保持清洁平整,长期使用后若出现磨损应及时处理,避免焊点发虚或耳带脱落。
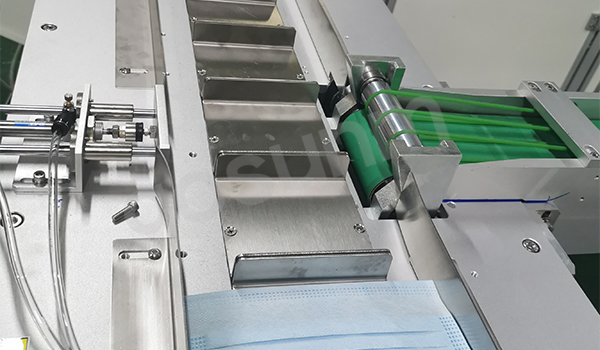
五、切断成型与成品输出
焊接完成的口罩本体经牵引进入切刀机构,按规格切断为单片成品。切刀锋利度和刀辊间隙直接影响切口平整度,钝刀会造成边缘拉丝或连刀。成品随后由输送带送出,可对接包装环节。运行中应关注切刀同步性,避免切断位置偏移。
六、日常调试与维护要点
整套流程的稳定运行依赖各环节参数协同。建议开机前空载试运行,逐段检查材料走向和机构动作;生产中定期清理焊头、切刀和导辊上的布屑粉尘;按周期检查传动部件润滑和紧固状态。更换材料批次后,应重新确认张力和焊接参数,减少批次差异带来的不良率。
总体而言,全自动平面口罩机的生产流程环环相扣,放卷张力、复合压力、折叠精度、焊接参数和切断状态是影响成品质量的主要因素。理解各工序的作用与调试方法,有助于提高设备运行效率和产品一致性。
更多相关口罩机信息,请关注佼佼者自动化专注全自动口罩机,KN95口罩机,KF94口罩机,平面口罩机,杯型口罩机等口罩设备,欢迎在线咨询客服,或是拨打佼佼者自动化口罩机厂家服务热线(网站右侧)进行咨询,我们将竭诚为您提供优质的服务!
|